
 SV

Din VFFS-linje är klassad till 120 säckar per minut, men den faktiska genomströmningen stannar vid 85. Maskinen kan vara perfekt inriktad, servodrivningarna kan vara nya och operatören kan vara erfaren. I de flesta granskningar är den verkliga begränsningen filmrullen som löper genom formningskragen.
Höghastighets VFFS-utgång bestäms av filmens konsistens. Stabil friktionskoefficient, snäv tjocklekstolerans och ett brett värmeförseglingsfönster har större betydelse än motorns klassificering. Om dessa parametrar avviker kommer ingen maskinuppgradering att hålla linjehastigheten.
Hur höghastighets VFFS-maskiner fungerar och vad filmen måste göra
En vertikal formfyllningsmaskin drar film över en formningskrage, förseglar den bakre sömmen i längdriktningen och lägger sedan till en tvärförsegling medan produkten fylls. Vid 100-120 cykler per minut måste filmen glida konsekvent, bilda en fyrkantig kudde och täta omedelbart utan att bränna igenom.
Vid hög hastighet blir formkragen ett precisionsverktyg. Filmen måste böjas utan att skrynklas, glida utan att fastna och fortfarande behålla utskriftsregistreringen. Små variationer i banspänningen förstärks när maskinen cyklar varje halv sekund.
Friktionskoefficient
Film-till-metall COF på 0,2-0,35 förhindrar jitter vid formningsröret. Om COF ökar efter ett halvt skift ändras påsens stigning och fotocyter slutar registreras.
Tjocklekstolerans
Mätvariation över ±5 % ändrar förseglingstid och påsvolym. På höghastighetslinjer orsakar en spik på 10 µm i tvärförseglingszonen svaga eller brända tätningar.
Värmeförseglingsfönster
Ett 20°C eller bredare fusionsfönster låter värmeförseglaren arbeta över en rad temperaturer, så korta stopp orsakar inte kalla tätningar eller filmbränning.
Styvhet och formbarhet
Filmen måste hålla sin form runt formkragen. Flerskiktsstrukturer med nylon- eller aluminiumfolie ger den modul som behövs för stabil påsformning vid höga cykelhastigheter.
Filmstruktur kontra höghastighets VFFS-prestanda
Inte varje flexibel film är designad för höghastighets VFFS. Strukturen avgör hur värme absorberas, hur mycket kraft tätningen kan ta och hur konsekvent filmen matas. En enkel jämförelse hjälper till att ställa realistiska förväntningar.
För krävande linjer balanserar samextruderade PA/PE-filmer styvhet och tätningshastighet. A 7-lagers PA/PE termoformande film kan hålla barriärprestanda samtidigt som den motstår den mekaniska påfrestningen från höghastighetsformning. Syrekänsliga produkter som malet kaffe eller nötter behöver ett EVOH- eller nylonbarriärskikt; dessa hartser ökar också punkteringsmotståndet, vilket minskar stilleståndstid orsakad av filmbrott i formningsröret.
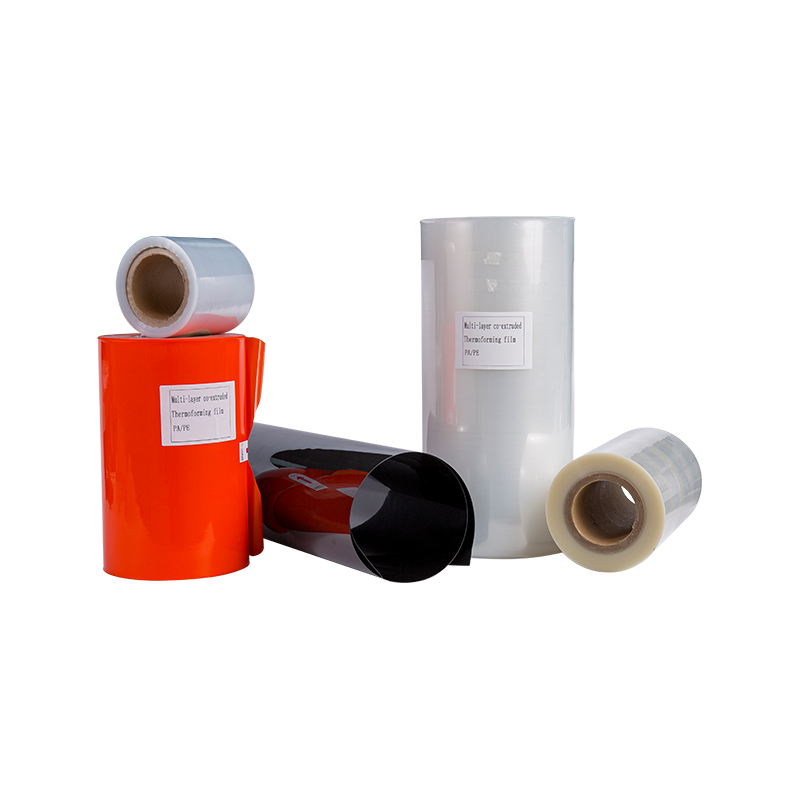 Grossist 7-11 lager PA/PE General Barrier Thermoforming Film Suppliers, Com SC Shanghai - Kina 7-11 lager PA/PE General Barrier Thermoforming Film Suppliers and Company, grossist 7-11 lager PA/PE General... Visa produkt →
Dolda mätvärden: Tjocklekstolerans och tätningsintegritet
Hastigheten är bara en del av ekvationen. Den dolda kostnaden för höghastighets VFFS är skrot som orsakas av tjockleksvariationer. En film som är i genomsnitt 80 µm men har en full ±10 % tolerans ger fluktuerande förseglingsuppehållstider och påsdimensionsdrift.
Staplarna ovan representerar relativ tätningsintegritetsstabilitet på en linje med 100 förpackningar per minut. Tätare band översätts till färre kasserade påsar under ett skift och mer förutsägbar produktion.
Värmeförseglingsfönstret påverkar också hur snabbt linan kan löpa. Ett brett fönster låter sealern arbeta vid en lägre temperatur samtidigt som den når full tätningsstyrka. Detta minskar filmförvrängning runt förseglingsområdet och förbättrar utseendet på den färdiga påsen.
Där High Speed VFFS tillför mest värde
Höghastighets-VFFS-förpackningar dominerar i produktkategorier som behöver konsekvent påsvikt, höga dagliga volymer och starkt hyllskydd.
Kafferostare litar på höghastighets-VFFS för påsar med hela bönor och malet kaffe eftersom processen håller luften ute innan den slutliga förseglingen. En 250g-1kg kaffepåse med envägsavgasningsventil är en typisk passform. Vid 100-120 påsar per minut behöver filmen en styv flatbottnad eller sidfotsdesign som kan öppnas pålitligt under påfyllningsröret. Vår alternativ för höghastighets kaffepåsar kombinera barriärfilm med anpassat tryck för att hålla hyllan hög utan att sakta ner linjen.
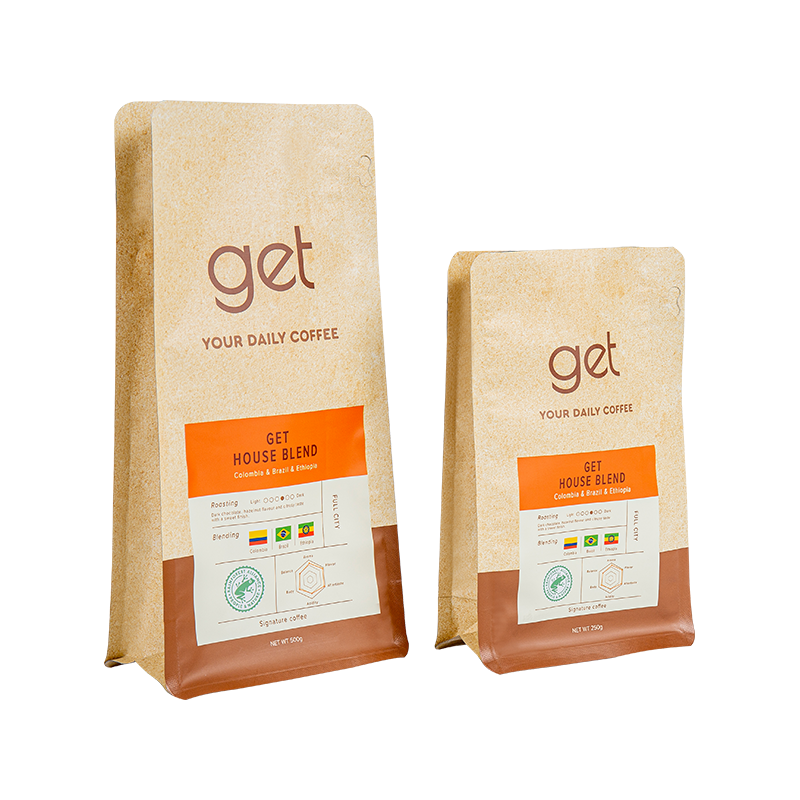 Grossist 250 g, 500 g, 1 kg kaffebönor förpackningspåsleverantörer, företag - SC Shang SC Shanghai - Kina 250 g, 500 g, 1 kg leverantörer och företag för förpackningspåsar för kaffebönor, grossist 250 g, 500 g, 1 kg förpackningspåse för kaffebönor, T... Visa produkt →
Frysta skaldjurs- och köttberedare förlitar sig också på höghastighets-VFFS för individuellt frysta filéer och räkor. Filmen måste klara låga temperaturer och skarpa kanter. A fryst skaldjurspåse med hög barriär med anti-punkteringsskikt och lågtemperaturvärmetätningar är designad för det körtillståndet.
 Wholesale High Barrier Frozen Seafood Bag Suppliers, Company - SC Shanghai New M SC Shanghai - Kina High Barrier Frozen Seafood Bag Suppliers and Company, Wholesale High Barrier Frozen Seafood Bag, Frozen Food Bags är... Visa produkt →
Tillverkare av husdjursgodis använder höghastighets-VFFS för små påsar med dragkedja eller rivskåror. Filmen måste vara tillräckligt styv för att öppna blixtlåsspåret i hög hastighet, vilket ofta kräver en platt bottendesign. Snackmärken föredrar ofta digitaltryckt film för reklampaket; alternativet med låg MOQ låter dem testa en ny design utan att förbinda sig till en full lastbil.
Ett praktiskt arbetsflöde för att matcha film till en höghastighets VFFS-linje
Att välja flexibel förpackning för höghastighets VFFS börjar inte med filmstruktur eller färg. Det börjar med linjeparametrar och produktbegränsningar.
Steg 1: Definiera hastighet och påsstorlek
Registrera målförpackningar per minut, påsbredd och produktavvecklingstid. Detta fixar formkragens dimensioner och tätningsuppehållsfönstret.
Steg 2: Kartlägg filmegenskaper till linjebehov
Kontrollera COF, tjocklekstolerans, värmeförseglingens temperaturområde och styvhet mot maskinleverantörens rekommenderade gränser.
Steg 3: Kör ett förseglat test med produkten
Använd den faktiska fyllningshastigheten och produkttemperaturen. Kontrollera påsens mått, tätningsstyrka och dammansamling på formningsröret.
Steg 4: Övervaka och justera
Spåra skrothastighet, fotocytregistrering och tätningsmotstånd. För samextruderade filmer, botten termoformande film specs guide ger användbara referensvärden för spårvidd och barriärdesign.
Ur kostnadssynpunkt minskar en film med snävare tjocklekstolerans skrot med 1-2 % per skift. På en linje som kör 100 påsar/min i 20 timmar, motsvarar en skrotreduktion på 2 % ungefär 2 400 ytterligare säljbara påsar per dag. Den besparingen uppväger vanligtvis det något högre priset för en högpresterande samextruderad film.
Underhålls- och efterlevnadskontroller
Även den bästa filmen kan inte kompensera för försummade tätningsbackar eller slitna formkragar. Rutinkontroller skyddar både linjehastighet och produktsäkerhet.
- Kalibrera värmeförseglingens temperatur och tryck i början av varje skift. Använd ett termoelement på tätningsbackens yta.
- Mät påsens dimensioner och förseglingens avdragningsstyrka var 30:e minut. Anteckna värdena mot filmlotscertifikatet.
- Kontrollera att filmens friktionskoefficient ligger inom leverantörens specificerade band genom hela rullen. Höga COF-värden orsakar påslängdsdrift.
- Kontrollera överensstämmelse med livsmedelskontakt för den färdiga påsen. Detta inkluderar migrationsgränser, tryckfärgssäkerhet och FDA- eller EU-krav för din målmarknad.
Dokumenterade filmcertifikat bör innehålla tjockleksprofil, tätningshållfasthet, COF och vattenångtransmissionshastighet. När en linje stannar eller ett konsumentklagomål visas hjälper dessa data att isolera om problemet kom från film, maskin eller produkt.
Vårt in-house kvalitetskontrollförfaranden kombinera inkommande filmkontroller, förseglingsinspektion online och testning av färdiga påsar. Det är därför vi kan dokumentera måtttolerans och tätningsprestanda innan en rulle når din maskin.
Höghastighets VFFS handlar inte bara om maskinen. Filmen är variabeln som avgör om du når 110 påsar per minut eller nöjer dig med 80. Specificera din linjehastighet, barriärmål och produktbegränsningar och validera sedan filmen på verkliga produktionsförhållanden. Samarbeta med en flexibel förpackningsleverantör som kan tillhandahålla konsekvent rullmaterial och dokumenterad kvalitetsdata.


